Jak zamontować elektrozaczep w furtce krok po kroku?

Jak zamontować elektrozaczep w furtce krok po kroku? Prawidłowy montaż wymaga zwykle zasilania 12 V AC/DC, osiowego ustawienia języka zamka względem zapadki oraz pozostawienia około 1–2 mm luzu roboczego. Najczęstsze problemy dotyczą zbyt ciasnego wycięcia w słupku, stałego nacisku skrzydła na zapadkę i spadku napięcia na przewodzie, dlatego kolejność prac ma znaczenie dla ślusarzy, monterów ogrodzeń i majsterkowiczów.

Najważniejsze wnioski techniczne:

  • Większość elektrozaczepów stosowanych przy furtkach pracuje z napięciem 12 V AC lub DC, jednak wartość należy zawsze dopasować do oznaczeń producenta.
  • Przy krótkiej instalacji często stosuje się przewód 2×0,5–0,75 mm², a większa długość przewodu może wymagać zwiększenia przekroju.
  • Około 1–2 mm luzu pomiędzy językiem zamka i elementem roboczym elektrozaczepu ogranicza ryzyko klinowania.
  • Profil stalowego słupka o ściance 1,5–3 mm wymaga precyzyjnego wykonania otworu i stabilnego zamocowania zaczepu.

Jak dobrać elektrozaczep do furtki przed rozpoczęciem montażu?

Elektrozaczep należy dobrać do napięcia instalacji, kierunku pracy zamka i sposobu otwierania furtki, a w typowych instalacjach domofonowych spotyka się modele zasilane napięciem 12 V AC lub DC.

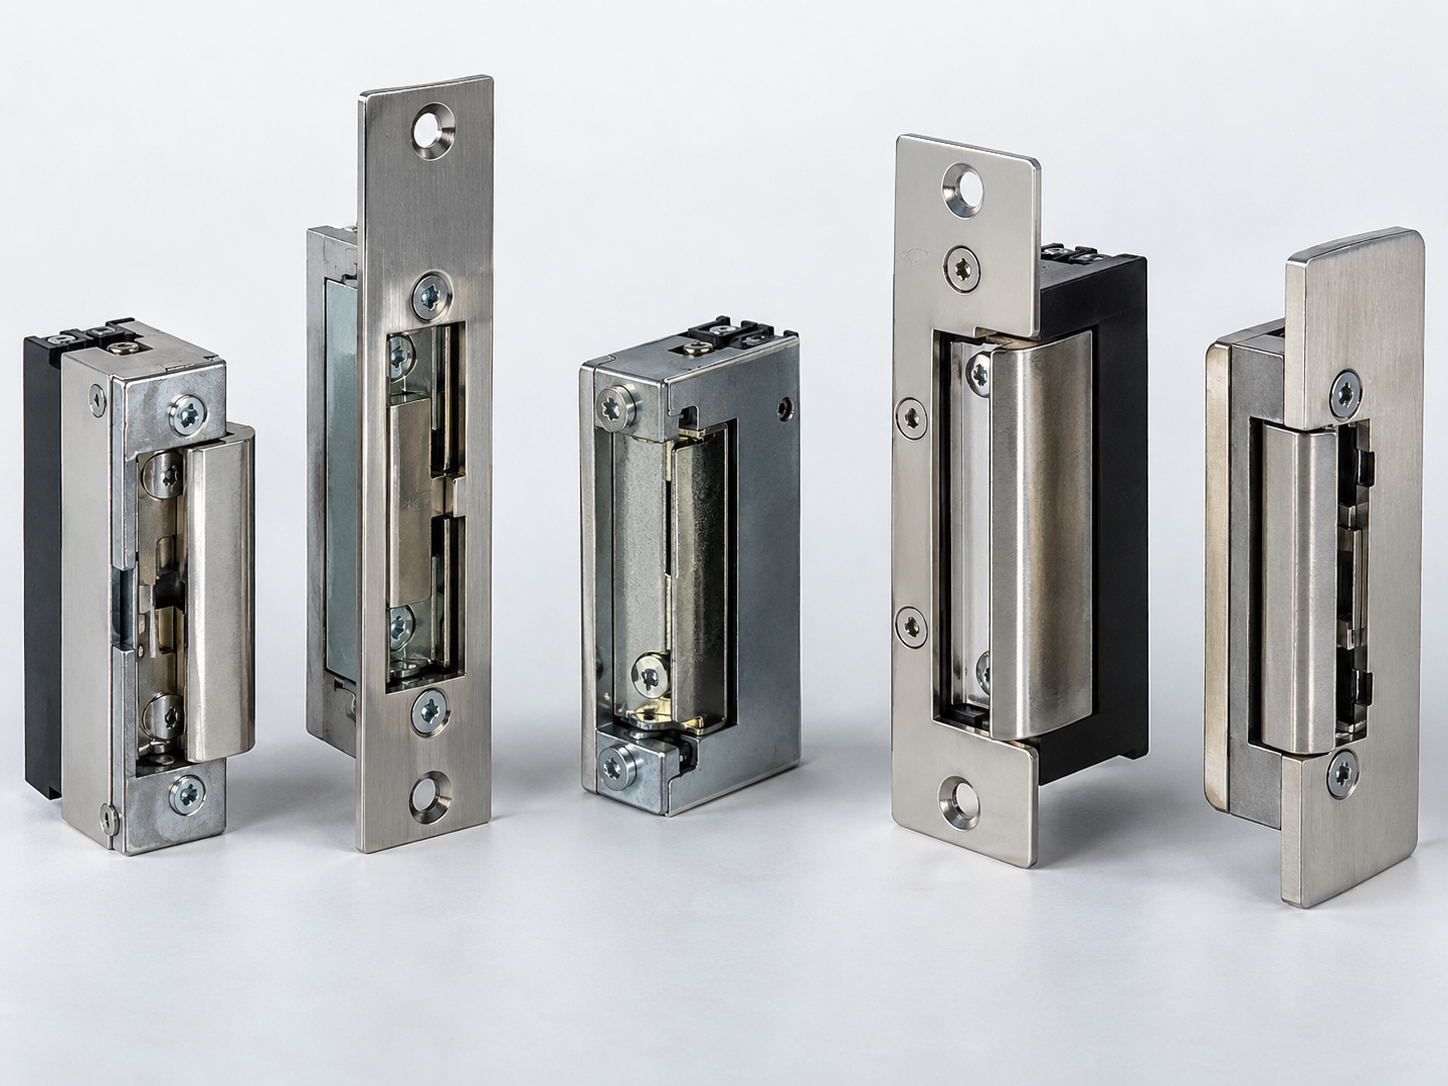
Podstawowym parametrem jest sposób działania urządzenia. Elektrozaczep standardowy zwalnia język zamka tylko w chwili podania napięcia. Odmiana z pamięcią po krótkim impulsie pozostaje odblokowana do momentu otwarcia i ponownego zamknięcia furtki. Elektrozaczep z blokadą może dodatkowo umożliwiać mechaniczne ustawienie zapadki w pozycji stale otwartej.

W przypadku modernizacji istniejącej furtki warto wcześniej zmierzyć szerokość i głębokość profilu słupka. Popularne profile stalowe stosowane przy furtkach mają szerokość około 40–80 mm i ścianki rzędu 1,5–3 mm. Korpus urządzenia musi zmieścić się w profilu bez osłabienia jego krawędzi.

Przed wykonaniem otworu warto porównać wymiary dostępnych elektrozaczepów do furtek z wymiarami słupka i położeniem języka zamka. Różnica kilku milimetrów w długości korpusu może zdecydować o możliwości montażu bez dodatkowej obudowy.

Jak wyznaczyć miejsce montażu elektrozaczepu?

Oś zapadki elektrozaczepu należy ustawić dokładnie na wysokości języka zamka, a odchylenie pionowe większe niż około 1–2 mm może powodować ocieranie lub blokowanie mechanizmu.

Furtkę należy zamknąć i zaznaczyć na słupku górną oraz dolną krawędź języka zamka. Pomiar wykonany przy zamkniętym skrzydle ogranicza ryzyko przesunięcia otworu wynikającego z luzów zawiasów. Przy cięższych furtkach warto również porównać położenie języka przy skrzydle lekko uniesionym oraz swobodnie opartym na zawiasach.

Język zamka nie powinien stale dociskać ruchomej zapadki. Luz roboczy około 1–2 mm pozwala mechanizmowi swobodnie zwolnić blokadę po podaniu napięcia. Zbyt duży odstęp, przykładowo 5–8 mm, może natomiast powodować wyczuwalny luz zamkniętego skrzydła.

Stan zamków do furtki również wpływa na pracę całego układu. Zużyty lub niewłaściwie ustawiony język zamka może utrudniać działanie nawet prawidłowo zamontowanego elektrozaczepu.

Jak wykonać otwór w stalowym słupku furtki?

Otwór w stalowym słupku należy wykonać zgodnie z wymiarami konkretnego korpusu, pozostawiając zwykle około 0,5–1 mm luzu technologicznego wokół elementu wsuwanego w profil.

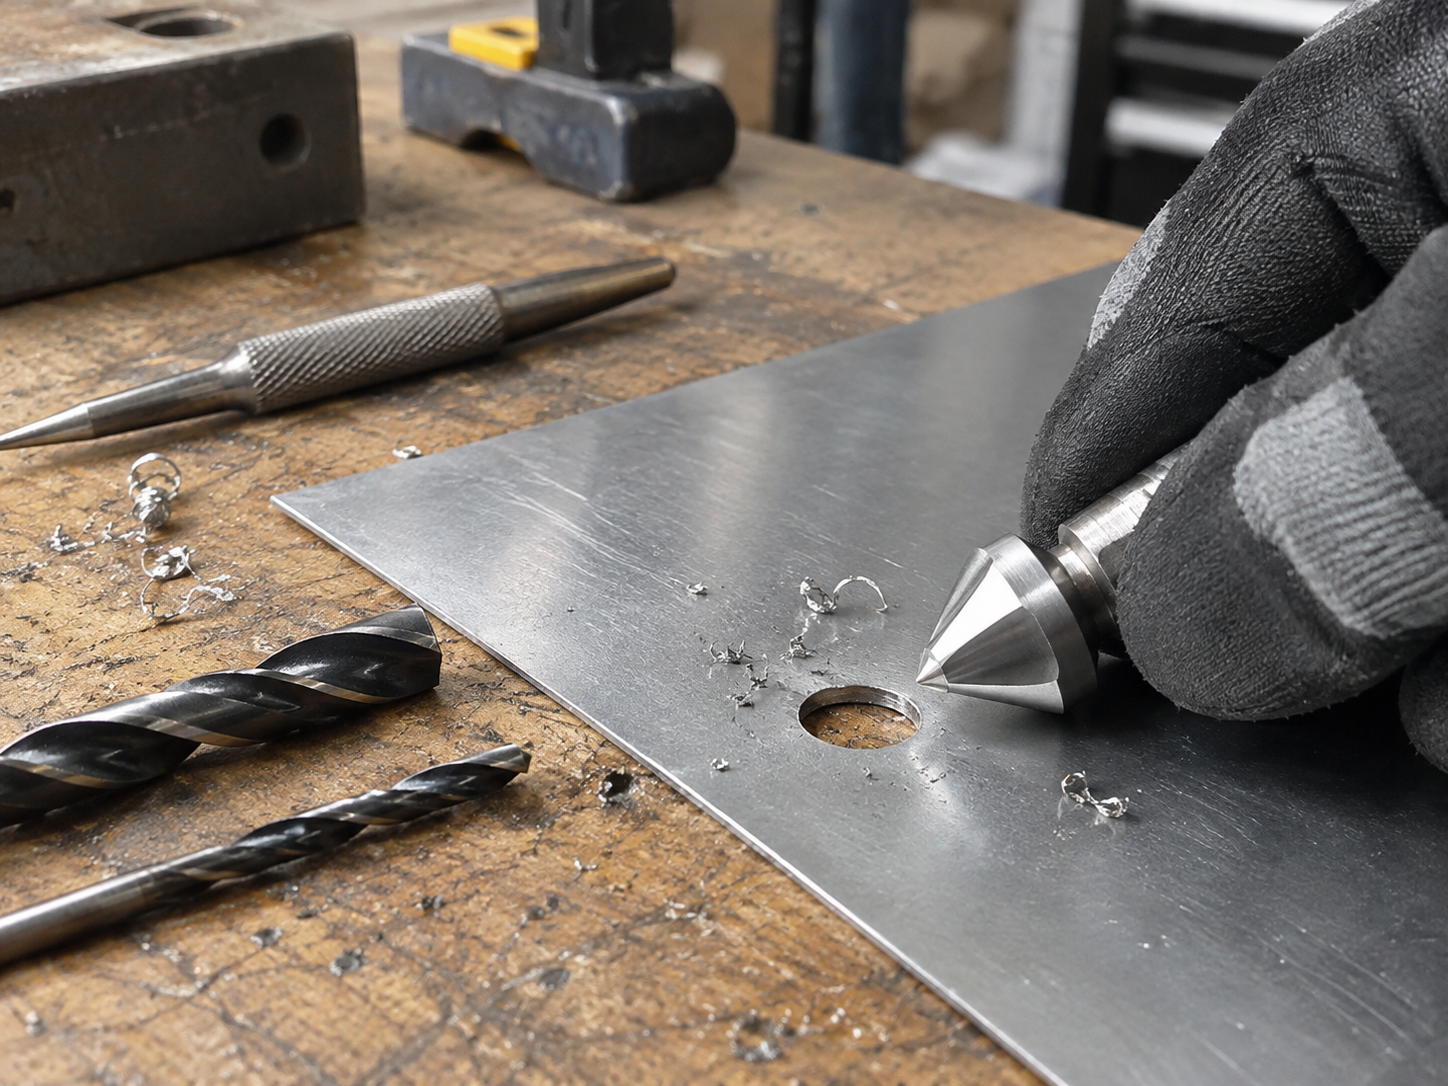
Najpierw należy nanieść obrys korpusu na stal. Otwory narożne można wykonać wiertłem o średnicy około 4–8 mm, a następnie połączyć krawędzie przecinarką, wyrzynarką do metalu albo niewielką szlifierką. Krawędzie po cięciu powinny zostać oczyszczone z gratu, ponieważ wystająca krawędź o wysokości nawet 1 mm może uniemożliwić prawidłowe osadzenie listwy czołowej.

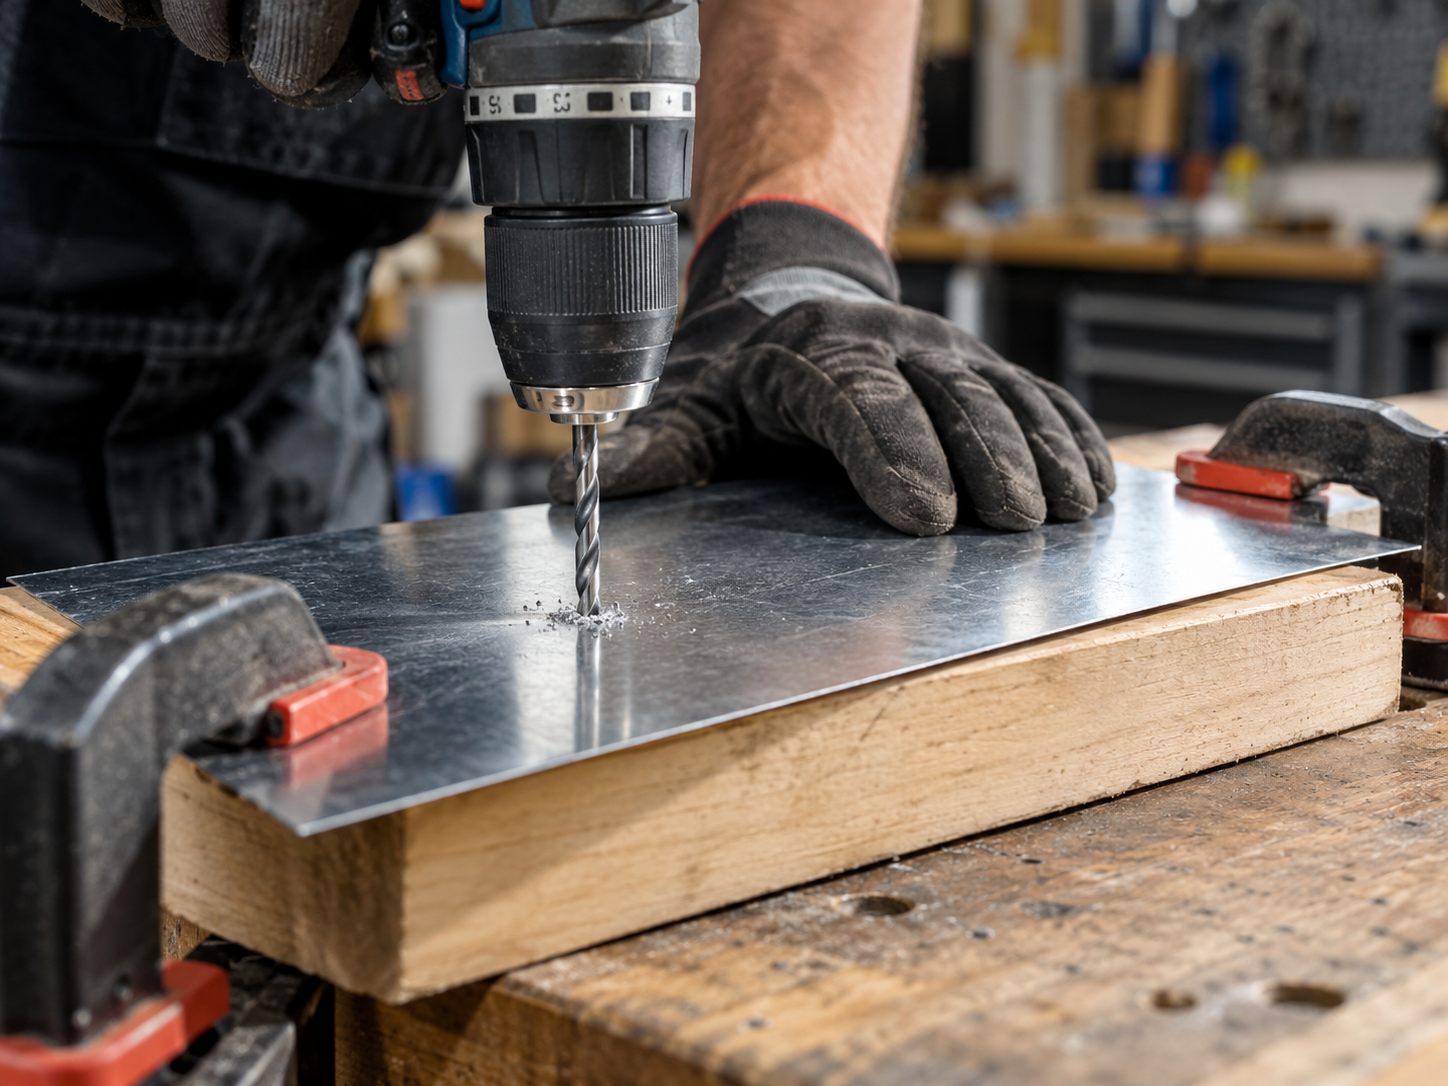
Przy wierceniu w profilu stalowym warto zastosować odpowiednio dobrane wiertła do metalu. Dla blachy o grubości około 2 mm korzystne jest rozpoczęcie od otworu prowadzącego o średnicy 3–4 mm i dopiero późniejsze zwiększenie średnicy.

Odsłonięte powierzchnie stalowe należy zabezpieczyć przed korozją. Warstwa farby podkładowej lub powłoki cynkowej w aerozolu ogranicza rozwój korozji na świeżo przeciętej krawędzi profilu.

Jak zamocować elektrozaczep w słupku furtki?

Elektrozaczep należy zamocować sztywno, lecz dopiero po próbnym ustawieniu względem języka zamka i potwierdzeniu około 1–2 mm luzu roboczego.

Korpus można osadzić w przygotowanym otworze, a następnie ustawić listwę czołową równolegle do powierzchni słupka. Zależnie od konstrukcji urządzenia mocowanie wykonuje się śrubami M4, M5 albo elementami dostarczonymi przez producenta. Gwint powinien być wykonany w odpowiednio grubym materiale albo w dodatkowej płytce montażowej.

Przed ostatecznym dokręceniem śrub trzeba kilkukrotnie zamknąć furtkę bez podłączonego zasilania. Język powinien trafiać w centralną część zapadki bez unoszenia i odpychania skrzydła. Regulacja położenia o 1–2 mm często wystarcza do usunięcia tarcia.

Śruby mocujące powinny być dokręcone równomiernie. Nadmierne naprężenie cienkiej blachy o grubości około 1,5 mm może powodować miejscowe odkształcenie profilu lub listwy zaczepu.

Jak podłączyć zasilanie 12 V do elektrozaczepu?

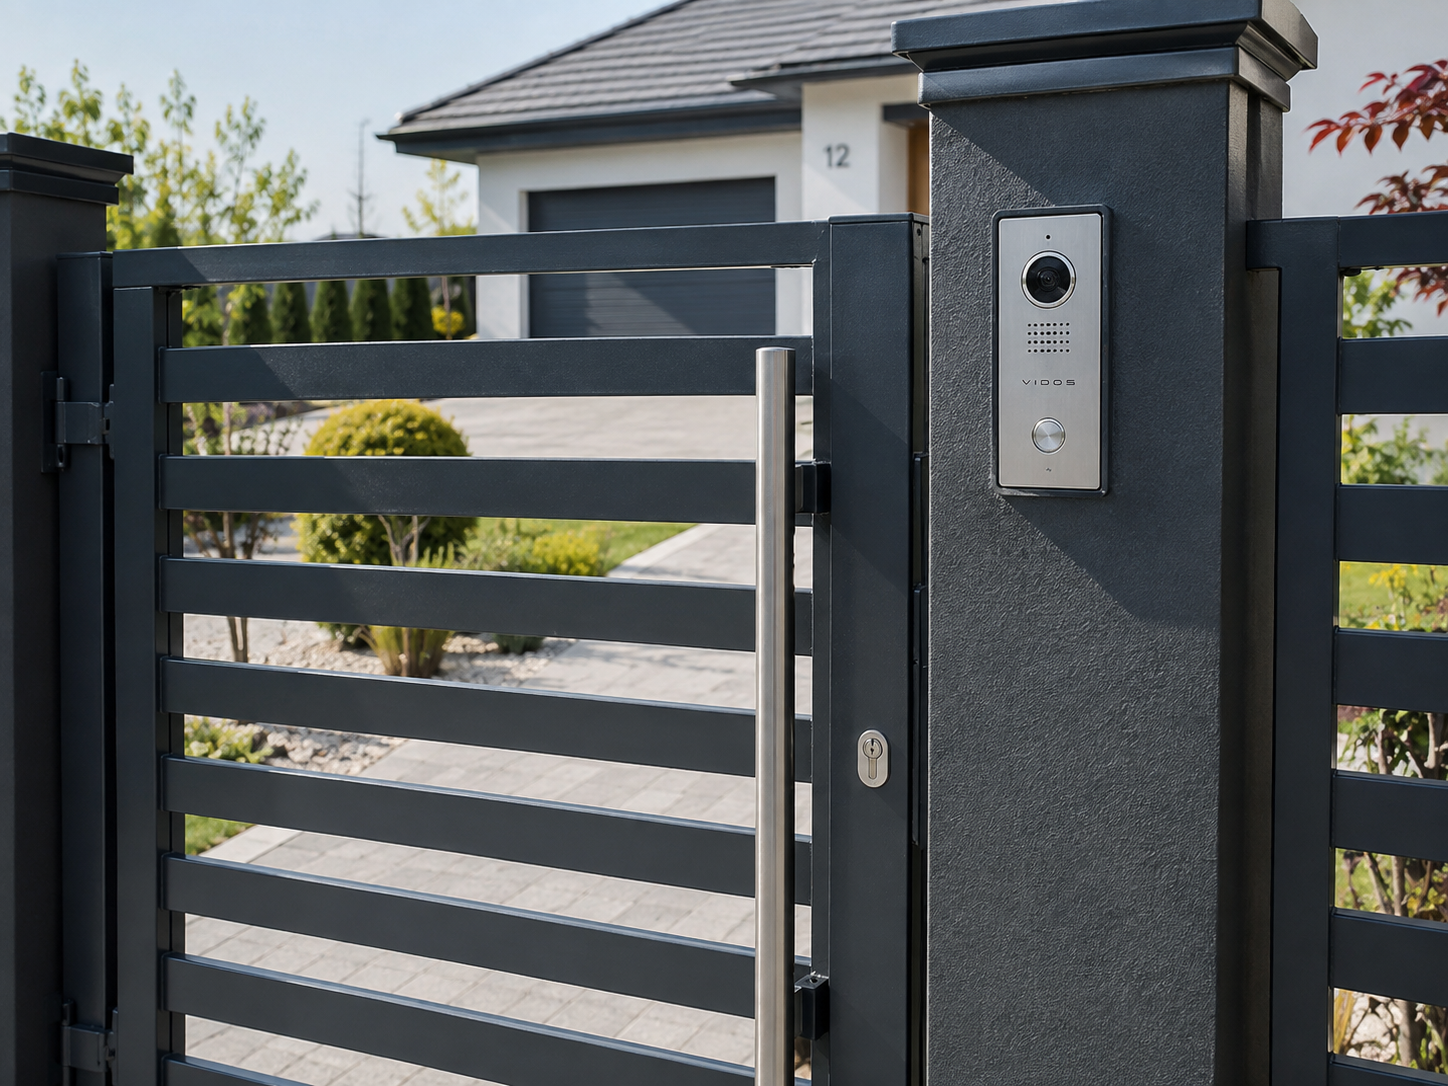
Zasilanie elektrozaczepu należy podłączyć zgodnie z napięciem podanym na urządzeniu, a w instalacjach furtkowych najczęściej spotyka się obwody 12 V AC lub 12 V DC.

Dwużyłowy przewód należy poprowadzić od zasilacza, domofonu albo sterownika do słupka furtki. Przy krótkich trasach i niewielkim poborze prądu stosowany jest często przekrój 2×0,5 mm² lub 2×0,75 mm². Dłuższa trasa powoduje większy spadek napięcia, dlatego przekrój należy dobrać do długości przewodu oraz prądu pobieranego przez konkretny elektrozaczep.

Przykładowo spadek napięcia rzędu 1–2 V w instalacji 12 V może już wpływać na siłę działania elektromagnesu. Połączenia umieszczone na zewnątrz powinny być zabezpieczone przed wodą i wilgocią, a przewód prowadzony w ziemi wymaga osłony odpowiedniej do warunków montażowych.

Instalacja niskonapięciowa elektrozaczepu powinna pozostawać oddzielona od przewodów sieciowych 230 V. Zasilacz sieciowy należy montować zgodnie z instrukcją producenta i wymaganiami ochrony przeciwporażeniowej.

Jak wyregulować elektrozaczep po zamontowaniu?

Prawidłowa regulacja polega na uzyskaniu swobodnego wejścia języka zamka w zapadkę przy luzie około 1–2 mm i bez konieczności dociskania furtki podczas zwalniania blokady.

Po podłączeniu zasilania należy wykonać minimum 10 kolejnych prób zamknięcia i otwarcia. Elektrozaczep powinien zwalniać język zarówno przy delikatnym pociągnięciu skrzydła, jak i przy normalnym użytkowaniu furtki.

Jeżeli urządzenie działa tylko po dociśnięciu skrzydła, najczęściej występuje zbyt duże naprężenie między językiem i zapadką. Przesunięcie listwy o około 1 mm w stronę przeciwną do skrzydła często usuwa problem. Nadmierny luz po zamknięciu wymaga regulacji w przeciwnym kierunku.

W furtkach o dużych skrzydłach należy również ocenić pracę zawiasów. Opadnięcie skrzydła o 2–3 mm może całkowicie zmienić położenie języka względem elektrozaczepu i prowadzić do okresowego blokowania.
Jakich błędów unikać podczas montażu elektrozaczepu?

Najczęstsze błędy obejmują brak luzu roboczego 1–2 mm, nieprawidłowe napięcie zasilania, zbyt mały przekrój przewodu oraz montaż bez uwzględnienia opadania skrzydła.

Pierwszym problemem jest wykonanie otworu dokładnie na wymiar korpusu. Stalowy profil może mieć nierówności po cięciu, dlatego około 0,5–1 mm luzu technologicznego upraszcza ustawienie urządzenia.

Drugim błędem jest traktowanie elektrozaczepu jako elementu odpowiedzialnego za ustawienie skrzydła. Mechanizm powinien jedynie zwalniać język zamka. Ciężar furtki powinny przenosić zawiasy, a pozycję zamknięcia może stabilizować odbojnik lub konstrukcja zamka.

Trzeci problem dotyczy zasilania. Podłączenie urządzenia przeznaczonego do 12 V do napięcia innego niż deklarowane przez producenta może prowadzić do słabej pracy elektromagnesu albo przegrzewania cewki.

Czy montaż elektrozaczepu trzeba kontrolować po kilku tygodniach?

Po około 2–4 tygodniach użytkowania warto skontrolować położenie języka zamka, dokręcenie elementów mocujących oraz swobodę działania ruchomej zapadki.

Stalowa furtka może zmieniać położenie wskutek osiadania zawiasów, pracy słupków i zmian temperatury. Przesunięcie skrzydła o zaledwie 2 mm może zwiększyć nacisk języka na mechanizm i utrudnić zwalnianie zamka.

Kontrola powinna obejmować również przewody i połączenia elektryczne. Ślady wilgoci, korozji albo luźny zacisk mogą zwiększać rezystancję obwodu i powodować spadek napięcia podczas uruchamiania elektrozaczepu.

Najczęściej zadawane pytania

Jakim napięciem zasila się elektrozaczep do furtki?

12 V AC lub DC jest najczęściej spotykane w elektrozaczepach do furtek, lecz napięcie zawsze trzeba dobrać do oznaczeń konkretnego modelu.

Czy przewód 2×0,5 mm² wystarczy do elektrozaczepu?

2×0,5 mm² wystarcza zwykle przy krótkim odcinku przewodu i niewielkim poborze prądu, ale dłuższa trasa może wymagać większego przekroju.

Czy elektrozaczep może dociskać język zamka?

Nie, elektrozaczep powinien współpracować z poprawnie ustawionym zamkiem furtki; skrzydło nie może stale naciskać na język zaczepu.
Jak wypoziomować bramę za pomocą zawiasów regulowanych?


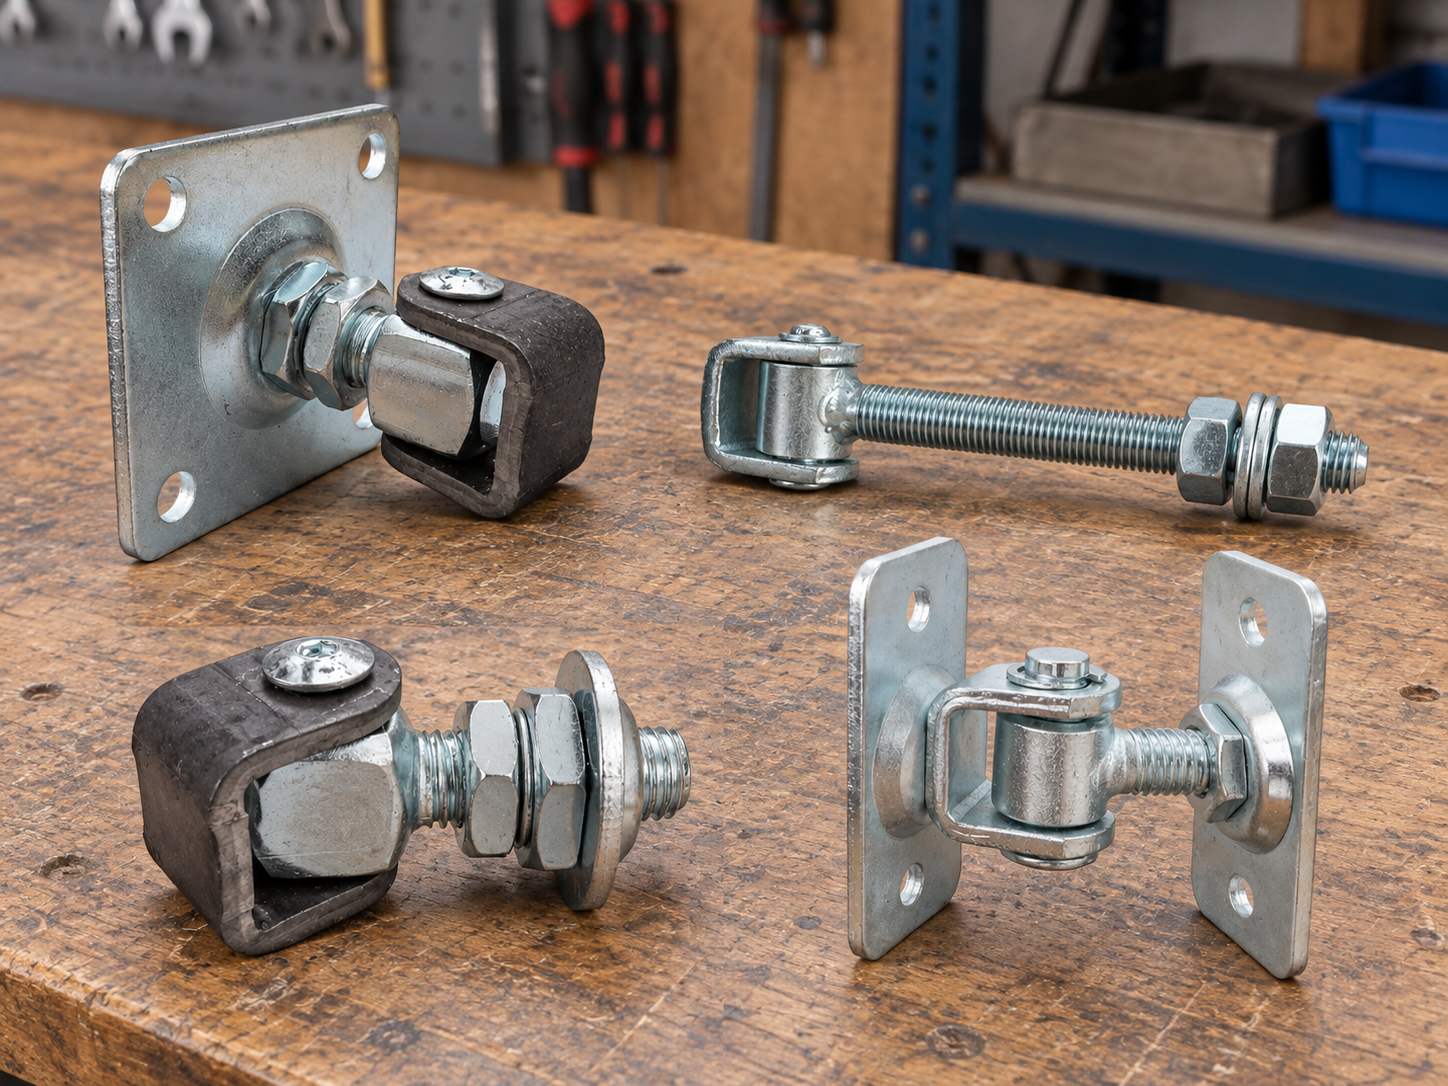
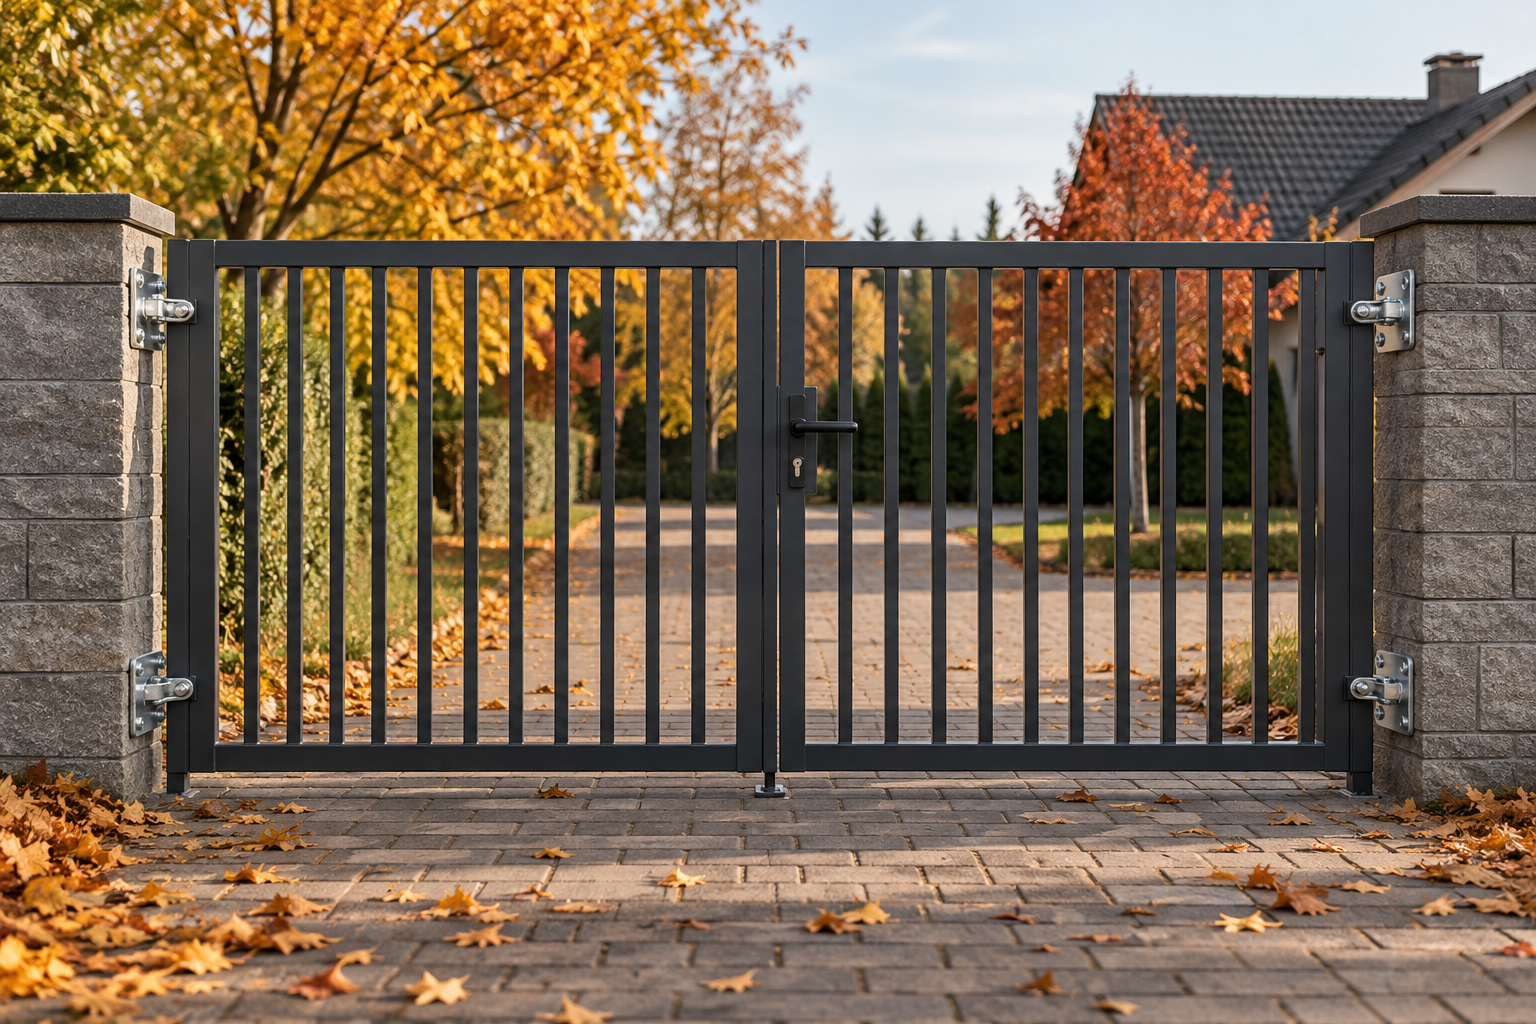
Odpowiedź na pytanie „Jak wypoziomować bramę za pomocą zawiasów regulowanych?” opiera się na zmianie wysunięcia trzpieni gwintowanych, najczęściej M16–M24, aż do uzyskania prawidłowego pionu i szczelin montażowych. Regulacja ma szczególne znaczenie przy ciężkich skrzydłach stalowych, ponieważ różnica kilku milimetrów może powodować opadanie narożnika, ocieranie o podłoże albo problemy z zamkiem.

Najważniejsze wnioski techniczne:

  • zawiasy regulowane stosowane przy bramach często wykorzystują gwinty M16, M18, M20 lub M24;
  • szczelina robocza między skrzydłem a słupkiem wynosi zwykle kilka milimetrów i powinna pozostać równomierna na całej wysokości;
  • korektę warto wykonywać etapami po około 1–2 obroty nakrętki lub trzpienia, kontrolując położenie skrzydła po każdej zmianie;
  • pion słupka i krawędzi skrzydła należy sprawdzać poziomicą o długości około 60–120 cm albo poziomicą laserową.

Jak przygotować bramę do poziomowania?

Regulację należy rozpocząć od odciążenia skrzydła i sprawdzenia pionu słupka, ponieważ regulowanie zawiasów przy skrzywionej konstrukcji nośnej nie usuwa właściwej przyczyny problemu. Przy ciężkim skrzydle stalowym warto podeprzeć dolną krawędź klinem drewnianym, podnośnikiem lub stabilną podporą o nośności większej od masy skrzydła.

Do pracy przydają się poziomica o długości 60–120 cm, dwa klucze dopasowane do nakrętek zawiasów oraz miarka z podziałką milimetrową. Przy konstrukcjach przykręcanych należy również skontrolować punkty mocowania oraz mocowania do bram i ogrodzeń, ponieważ poluzowana śruba może powodować zmianę geometrii niezależnie od ustawienia zawiasu.

Przed rozpoczęciem regulacji warto zmierzyć odstęp między skrzydłem a słupkiem w przynajmniej trzech miejscach: przy górnym zawiasie, na wysokości zamka oraz przy dolnym zawiasie. Różnica rzędu 3–5 mm na wysokości skrzydła jest już łatwo zauważalna podczas zamykania furtki lub bramy.

Jak sprawdzić, w którą stronę trzeba regulować zawiasy?

Kierunek regulacji należy wyznaczyć na podstawie pionu krawędzi skrzydła oraz wysokości narożnika po stronie zamka. Poziomica przyłożona do pionowej krawędzi bramy pokazuje, czy górna część skrzydła jest przesunięta w stronę słupka, czy od słupka.

Jeżeli zewnętrzny narożnik skrzydła opadł o kilka milimetrów, korekta wymaga zmiany wzajemnego położenia górnego i dolnego punktu obrotu. Przy zawiasach z gwintem M20 jeden pełny obrót elementu regulacyjnego odpowiada przesunięciu wynikającemu ze skoku zastosowanego gwintu, dlatego dokładna wartość zależy od konstrukcji konkretnego zawiasu.

Zawiasy nie powinny być regulowane przypadkowo. Zmiana położenia tylko jednego punktu może zmienić zarówno wysokość zewnętrznego narożnika, jak i szczelinę między słupkiem a skrzydłem.

Jak regulować górny i dolny zawias?

Górny i dolny zawias należy regulować małymi krokami, zwykle po 1–2 obroty, a po każdej zmianie ponownie sprawdzać pion oraz wysokość skrzydła. Większa jednorazowa korekta utrudnia ocenę wpływu regulacji na geometrię całej bramy.

W przypadku typowego skrzydła dwuzawiasowego przesunięcie górnego zawiasu w jedną stronę i dolnego w przeciwną pozwala zmienić kąt ustawienia skrzydła względem słupka. Elementy takie jak zawiasy regulowane umożliwiają wykonanie podobnej korekty bez ponownego spawania punktów zawiasowych.

Przy gwintach metrycznych M16–M24 współpracujące nakrętki powinny poruszać się płynnie bez wyczuwalnych zacięć. Gwinty metryczne ISO mają znormalizowany profil, a zasady tolerancji określa między innymi ISO 965-1. Korozja, zanieczyszczenia albo uszkodzenie pierwszych zwojów mogą zwiększyć opór i utrudnić precyzyjne ustawienie.

Regulacja przy opadniętym narożniku

Opadnięty narożnik po stronie zamka wymaga przede wszystkim skorygowania wzajemnego położenia osi górnego i dolnego zawiasu. Podparcie skrzydła przed poluzowaniem nakrętek ogranicza ryzyko nagłego przesunięcia konstrukcji.

Korektę warto wykonywać stopniowo, aż wysokość dolnej krawędzi względem podłoża będzie zbliżona na całej szerokości. Przy bramie o szerokości 2 m nawet niewielkie odchylenie kątowe może dać na końcu skrzydła widoczną różnicę kilku lub kilkunastu milimetrów.

Regulacja nierównej szczeliny przy słupku

Nierówną szczelinę przy słupku należy korygować przez zmianę wysunięcia punktów zawiasowych przy jednoczesnej kontroli pionu skrzydła. Typowa szczelina montażowa ma kilka milimetrów, lecz dokładna wartość zależy od konstrukcji zawiasu, zamka i ograniczników bramy.

Szczelina nie powinna zanikać po pełnym otwarciu ani po zamknięciu skrzydła. Stalowa konstrukcja pracuje pod obciążeniem i zmienia wymiary wraz z temperaturą, dlatego pozostawienie minimalnego luzu roboczego ogranicza ryzyko ocierania.

Jak prawidłowo skontrować zawias po regulacji?

Nakrętki kontrujące należy dokręcić dopiero po uzyskaniu właściwego pionu, wysokości i szczelin roboczych skrzydła. Przytrzymanie elementu regulacyjnego drugim kluczem zapobiega przypadkowemu przestawieniu wcześniej ustalonego położenia.

Moment dokręcania zależy od średnicy gwintu, klasy śruby, rodzaju nakrętki oraz zaleceń producenta zawiasu. Brak danych producenta nie powinien być zastępowany przypadkową wartością momentu, ponieważ gwint M16 klasy 8.8 i element o innej klasie wytrzymałości mogą wymagać odmiennych parametrów montażowych.

Po zakończeniu regulacji warto kilkukrotnie otworzyć skrzydło w zakresie około 0–90° i ponownie zmierzyć szczeliny. W przypadku zużytych elementów pomocne mogą być również dopasowane akcesoria do zawiasów, jeżeli konstrukcja wymaga wymiany nakrętek, podkładek lub innych elementów współpracujących.

Jak sprawdzić efekt poziomowania bramy?

Prawidłowo wyregulowane skrzydło powinno zachowywać stałą wysokość nad podłożem, równą szczelinę przy słupku oraz swobodnie trafiać zamkiem w zaczep. Kontrola w trzech pozycjach — zamkniętej, około 45° i około 90° — pozwala wychwycić problemy niewidoczne przy samej pozycji zamkniętej.

Poziomica przyłożona do pionowej krawędzi skrzydła powinna wskazywać pion w granicach dokładności użytego narzędzia. Szczelinę przy słupku warto ponownie zmierzyć u góry i u dołu, a różnicę większą niż kilka milimetrów skorygować kolejną niewielką zmianą ustawienia.

Kontrolę warto powtórzyć po kilku dniach użytkowania, szczególnie przy ciężkiej bramie stalowej. Osiadanie słupków, poluzowanie nakrętek lub ułożenie elementów współpracujących może zmienić ustawienie o 1–2 mm.

Najczęstsze błędy podczas regulacji zawiasów

Najczęstszym błędem jest regulowanie jednego zawiasu o dużą wartość bez kontroli drugiego punktu obrotu i pionu całego skrzydła. Nadmierna zmiana ustawienia może zwiększyć naprężenia w uchwytach, pogorszyć pracę zamka i zmienić szczeliny montażowe.

Drugim problemem jest regulacja bez podparcia ciężkiego skrzydła. Brama ważąca kilkadziesiąt kilogramów obciąża gwint i punkt mocowania podczas luzowania nakrętki, co utrudnia wykonanie korekty z dokładnością 1–2 mm.

Błędem jest również kompensowanie zawiasami krzywego lub przechylonego słupka. Odchylenie konstrukcji nośnej trzeba ocenić przed regulacją, ponieważ zawias może zmienić położenie skrzydła, ale nie wyprostuje słupka osadzonego poza pionem.

Czy bramę trzeba podeprzeć przed regulacją zawiasów?

Tak, regulację wykonuje się przy odciążonym skrzydle, korygując położenie obu zawiasów małymi krokami i kontrolując pion poziomicą.

Jaki luz zostawić między bramą a słupkiem?

2–5 mm luzu roboczego przy słupku ułatwia płynną pracę skrzydła i ogranicza ryzyko ocierania po sezonowych zmianach temperatury.

Czy wystarczy regulować tylko jeden zawias?

Nie, mocne przesunięcie tylko jednego zawiasu może skręcić skrzydło i zwiększyć obciążenie gwintu oraz punktów mocowania.

Jak wiercić w cienkiej blasze, aby jej nie odkształcić?


Jak wiercić w cienkiej blasze, aby jej nie odkształcić: arkusz stalowy o grubości 0,5–2,0 mm trzeba sztywno podeprzeć, dokładnie zapunktować i obrabiać przy ograniczonym nacisku osiowym. Zbyt duży docisk lub zakleszczenie ostrza może wygiąć arkusz, dlatego właściwe przygotowanie stanowiska ma szczególne znaczenie podczas prac ślusarskich, montażowych i warsztatowych.

Najważniejsze wnioski techniczne:

  • blacha o grubości 0,5–2,0 mm powinna być podparta możliwie blisko osi wykonywanego otworu,
  • otwór startowy 3–4 mm ogranicza ryzyko przemieszczania się większego wiertła,
  • dla otworów 6–20 mm w cienkiej blasze można zastosować wiertło stopniowe,
  • pozostawienie luzu większego niż kilka centymetrów między podporą a miejscem wiercenia zwiększa podatność arkusza na ugięcie.

Jak przygotować cienką blachę do wiercenia?

Cienką blachę o grubości około 0,5–2,0 mm należy sztywno zamocować i podeprzeć bezpośrednio pod miejscem wykonywania otworu. Arkusz można docisnąć do drewnianego klocka, płyty montażowej albo płaskiego elementu stalowego, pozostawiając jedynie przestrzeń potrzebną na wyjście wiertła.

Punktak powinien pozostawić niewielkie zagłębienie dokładnie na osi otworu, ponieważ nawet przesunięcie początku wiercenia o 1–2 mm może być zauważalne przy montażu śrub, nitów albo nitonakrętek. Stabilne zamocowanie dwoma zaciskami ogranicza dodatkowo obracanie się lub unoszenie arkusza.

Jakie wiertło wybrać do cienkiej blachy?

Do typowych arkuszy stalowych o grubości 0,5–2,0 mm można stosować ostre wiertła HSS, a przy większych otworach również wiertła stopniowe. Stępiona krawędź skrawająca zwiększa potrzebny nacisk osiowy, przez co blacha łatwiej wygina się przed rozpoczęciem właściwego skrawania.

Przy standardowych pracach warsztatowych dobrze sprawdzają się wiertła do metalu o średnicy dopasowanej do wykonywanego otworu. Przy średnicach około 8–20 mm korzystniejsze może być stopniowe zwiększanie średnicy zamiast natychmiastowego użycia dużego wiertła walcowego.

Czy warto wykonywać najpierw mniejszy otwór?

Otwór prowadzący o średnicy około 3–4 mm ogranicza obciążenie cienkiej blachy podczas późniejszego rozwiercania do średnicy 6 mm lub większej. Mniejsza średnica początkowa wymaga mniejszego momentu i ogranicza ryzyko gwałtownego chwycenia materiału przez naroża większego wiertła.

Podczas wykonywania wielu niewielkich otworów w blasze przydatne mogą być również wiertła dwustronne, szczególnie gdy średnice mieszczą się w zakresie typowym dla prac przy blachach i profilach. Kolejne powiększanie otworu powinno odbywać się bez nadmiernego nacisku na wiertarkę.

Jak dobrać obroty i nacisk podczas wiercenia?

Cienką blachę należy wiercić przy umiarkowanym, równym posuwie, zmniejszając nacisk w chwili przebijania ostatnich 0,2–0,5 mm materiału. Gwałtowne dociśnięcie narzędzia przy wychodzeniu ostrza może spowodować wciągnięcie blachy na wiertło albo powstanie miejscowego odkształcenia.

Wiertło o mniejszej średnicy może pracować z większą prędkością obrotową niż narzędzie o średnicy 10–15 mm. Przy ręcznej wiertarce ważniejsze od utrzymywania maksymalnych obrotów jest zachowanie płynnego skrawania bez piszczenia, silnych drgań i przebarwienia krawędzi otworu.

Jak wykonać duży otwór bez szarpania blachy?

Przy otworach o średnicy około 6–20 mm warto stosować wiertło stopniowe lub powiększać średnicę w kilku etapach. Wiertło stopniowe skrawa materiał kolejnymi pierścieniami, dzięki czemu obciążenie cienkiego arkusza jest mniejsze niż przy gwałtownym wejściu dużego wiertła spiralnego.

Po wykonaniu otworu można usunąć niewielki grat za pomocą pogłębiacza stożkowego, wykonując jedynie lekki kontakt ostrza z krawędzią. Przy blasze o grubości około 1 mm zbyt głębokie pogłębianie może szybko zwiększyć średnicę otworu poza wymagany wymiar.

Jak zapobiec wygięciu blachy podczas przebijania materiału?

Największe ryzyko odkształcenia występuje w końcowej fazie wiercenia, dlatego nacisk należy wyraźnie zmniejszyć tuż przed przejściem ostrza przez całą grubość 0,5–2,0 mm. Podpora ustawiona w odległości kilku milimetrów od osi otworu przejmuje część siły osiowej i ogranicza lokalne ugięcie.

Wiertarka powinna być prowadzona możliwie prostopadle, czyli pod kątem około 90° do powierzchni arkusza. Odchylenie osi zwiększa nierównomierne obciążenie krawędzi wiertła i może powodować powstanie otworu owalnego zamiast cylindrycznego.

Najczęstsze błędy podczas wiercenia w cienkiej blasze

Najczęstsze odkształcenia powodują brak podparcia, stępione wiertło, nadmierny nacisk oraz próba wykonania dużego otworu jednym przejściem. Arkusz o grubości około 1 mm może zauważalnie ugiąć się jeszcze przed rozpoczęciem skrawania, jeżeli miejsce wiercenia znajduje się kilkadziesiąt milimetrów od najbliższej podpory.

Problematyczne jest również utrzymywanie wysokiego nacisku w chwili wyjścia wiertła z drugiej strony materiału. Wiertło powinno przeciąć ostatnią warstwę blachy przy zmniejszonej sile osiowej, a gotowy otwór należy oczyścić z gratu bez agresywnego szlifowania powierzchni.

FAQ

Czy cienką blachę trzeba podpierać podczas wiercenia?

1–2 mm blacha stalowa wymaga podparcia, punktowania i ograniczenia docisku; wiertło 3–6 mm zwykle nie powinno szarpać materiału.

Czy wiertło stopniowe nadaje się do cienkiej blachy?

Tak, wiertło stopniowe dobrze ogranicza chwytanie cienkiej blachy, szczególnie przy otworach od około 6 do 20 mm średnicy.

Czy mocne dociskanie wiertarki przyspiesza wykonanie otworu?

Nie, wysoki docisk zwiększa ryzyko wygięcia blachy; stabilne podparcie i umiarkowany posuw zwykle zapewniają czystszy otwór.